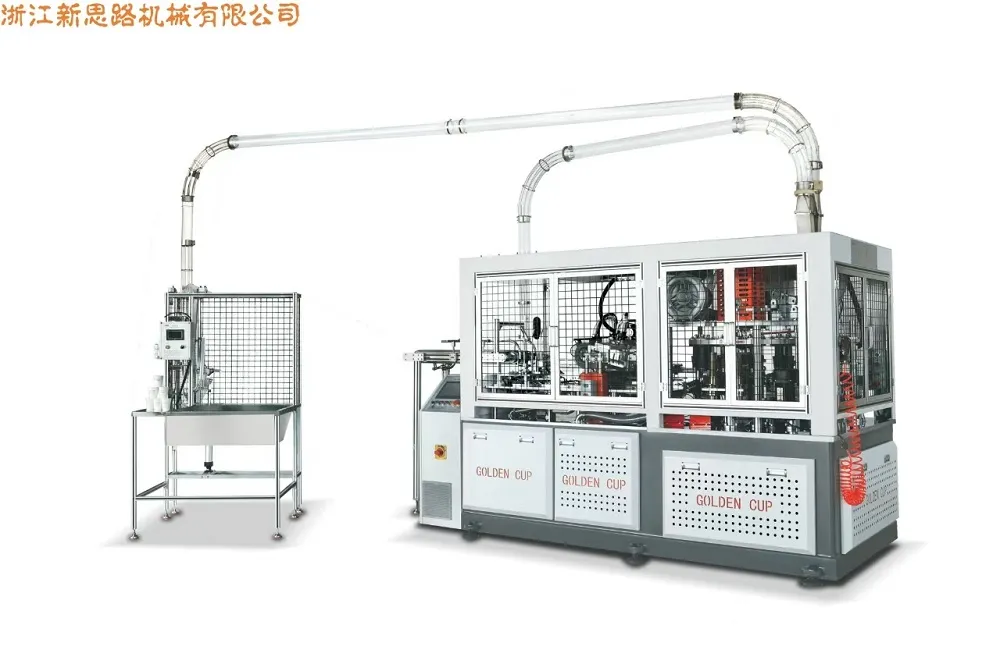
繊維ベースの食品サービス包装への移行により、構造的に信頼性があり、視覚的に一貫性があり、最新のバリアコーティングと互換性のあるボウルを提供するという前例のないプレッシャーがメーカーに課せられています。のXSL-2000S/XSL-2000F サラダボウルマシン/スクエアペーパーボウルマシンは、中核となる伝達、制御、衛生工学を共有しながら、丸いボウルの生産と四角いボウルの生産を分離するデュアルモデル成形プラットフォームを通じて、この需要の集中に対処します。この記事では、機械の技術アーキテクチャ、材料の互換性、メンテナンス ロジック、統合経路を検証し、生産エンジニアやパッケージング戦略担当者に、プラットフォームが大量の持続可能性を重視した食品サービス業務に適合しているかどうかを評価するための構造化されたリファレンスを提供します。
1. ファイバーベースのボウルの需要が生産の優先順位を変える理由
フードサービス事業者は、インスタント食品の包装方法の構造変化に直面しています。使い捨てプラスチックに対する規制の圧力と、堆肥化可能でリサイクル可能な材料を求める消費者の好みが相まって、サラダバー、クラウドキッチン、クイックサービスチェーン全体で、成型プラスチックボウルから板紙代替品への置き換えが加速しています。現在、紙製ボウル形式は持ち帰り用食品包装の占める割合が増加しており、世界の紙製ボウル市場は 2030 年代初頭まで年平均約 6.5% で拡大すると予測されています [参照:0]。この拡張は、単なるボリュームの話ではありません。これは仕様上の話です。ファイバーボウルは、これまでプラスチックが問題なく扱っていた条件下で機能しなければならないからです。
サラダボウルには、一連の特定のエンジニアリング制約が導入されます。高密度で湿った成分を充填した場合の変形に耐えるために、十分な剛性が必要です。リサイクル性を損なうことなく、湿気の移動や油汚れを防ぐバリア層が必要です。高速ラインでのネスト解除中にきれいに分離しながら、物流のために効率的にネスティングする必要があります。そして、正確な縫い目の形成と寸法の再現性が要求されるブランド グラフィックを採用することが増えています。制作チームにとって、XSL-2000S/XSL-2000F サラダボウルマシン/スクエアペーパーボウルマシンプラットフォームは、一般的なカップフォーマーとしてではなく、明確な円形と四角形の構成を備えたボウルに焦点を当てたシステムとしてこの状況に参入しました。
2. デュアルモデルのロジック: 円形ボウル成形と四角形ボウル成形
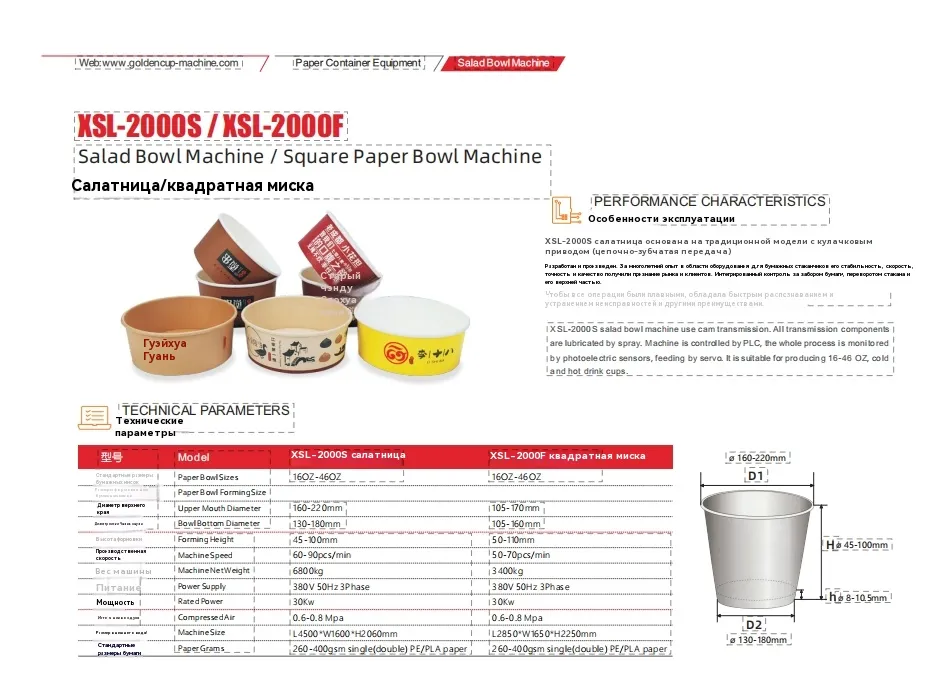
このプラットフォームは、共通の制御および伝送基盤を共有しますが、形状の形成において異なる 2 つのモデル バリアントを中心に構成されています。 XSL-2000S は円形サラダボウル用に構成されており、成形サイズ範囲は上口直径 160 ~ 220 mm、底直径 130 ~ 180 mm、成形高さ 45 ~ 100 mm に対応します。 XSL-2000F は角型ボウル構成で、上部口径範囲 105 ~ 170 mm、底部直径範囲 105 ~ 130 mm、成形高さ 50 ~ 110 mm です。どちらのバリエーションも、サラダ、穀物ボウル、ミールプレップパッケージの大半を占める 16 ~ 46 オンスの容量帯に対応しています。
下流工程では四角いボウルと丸いボウルが互換性がないため、このデュアルモデルのアプローチは重要です。正方形のフォーマットは輸送時や棚に並べる際の体積効率を最大化しますが、円形のフォーマットは従来の蓋の在庫や円形の入れ子解除ツールに合わせます。複数の顧客やメニュー プログラムにサービスを提供する生産現場では、不慣れなプラットフォームに基づいて運用ロジック全体を再構築することなく、いずれかのジオメトリに構成できる単一のマシン ファミリのメリットが得られます。
共有プラットフォームの特徴
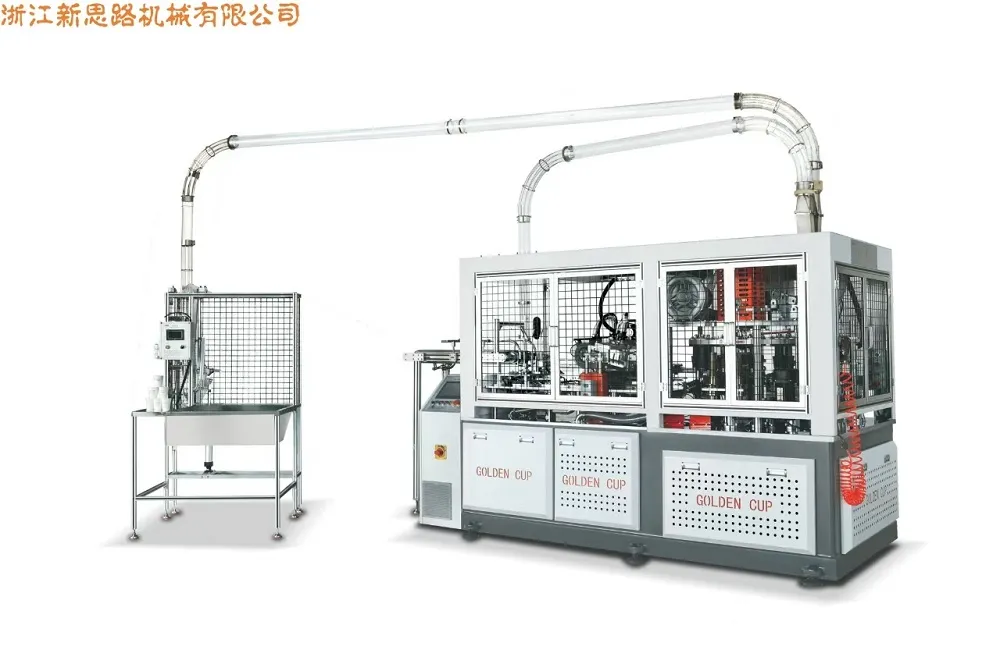
- デスクトップスタイルの構造分離成形金型をトランスミッションユニットから隔離し、製品ゾーンを潤滑された機械部品から区別します[参照:1]。
- 密閉伝送システムテーブルフレームの下に設置され、自動潤滑とスムーズなインデックス動作を実現するバレル型インデックス機構を備えています[参考:2]。
- PLCベースの制御光電トラッキングとサーボ送りを使用すると、反復可能な成形サイクルがサポートされ、サイズ調整時の手動介入が軽減されます[参照:3]。
3. 技術アーキテクチャとモーションコントロール
このマシンのモーション アーキテクチャは、縦方向シャフト ドライブを備えたカム駆動トランスミッションを中心に構築されています。カムトランスミッションは、各軸の電子タイミングのみに依存することなく、ブランク供給、予備成形、最終成形、排出の機械的に同期したシーケンスを生成するため、ボウル成形において意図的に選択されています。その結果、リズムが機械的に定義されるため、長時間の生産実行中のサーボ応答のわずかな変動の影響を受けにくくなります。
サーボ送りが白紙の導入を制御し、光電トラッキングが事前に印刷された用紙の位置合わせを監視します。この組み合わせは、ブランドのグラフィックやバリアコーティングがレジスターに施されているボウルに特に関連します。印刷パターンがずれた場合、光電システムがずれを検出し、サーボ送りにより空白位置を補正してから成形します。制御システムはこれらの機能を単一の PLC インターフェイスに統合するため、オペレーターは個別のサブシステムを調整するのではなく、1 つのパネルから成形パラメータを調整し、障害状態を監視できます。
コアのモーションおよび制御要素
- カムトランスミッション:縦軸駆動による機械的に同期した成形シーケンス。
- バレルタイプのインデックス作成:金型テーブルのスムーズで耐久性のある断続運動。
- PLC制御:一元化されたパラメータ管理と障害診断。
- サーボ送り:特に見当合わせ印刷の場合、正確な空白の位置決めが可能です。
- 光電追跡:生産中の継続的な登録監視。
4. 衛生工学とメンテナンスのアクセシビリティ
食品と接触する包装の生産において、衛生管理はラインの最後で行われる仕上げではありません。それはマシンのジオメトリの特性です。プラットフォームのデスクトップ型構造により、成形金型領域とトランスミッション システムの間に物理的な分離が形成されます。成形中に発生する紙粉や繊維の破片は製品ゾーンに残りますが、潤滑されたカム、シャフト、インデックス機構は下に囲まれたままになります。この分離により、オペレーターが露出した機械的リンケージの周りを移動することがなくなるため、製品の流れへの潤滑剤の移行のリスクが軽減され、洗浄が簡素化されます。
トランスミッションコンポーネントの自動潤滑により、メンテナンス計画がさらにサポートされます。オペレーターの訓練に依存する手動の給脂間隔の代わりに、密閉型トランスミッションは制御されたシステムを通じて潤滑剤を受け取ります。複数のシフトを実行しているプラントの場合、これにより、手動のメンテナンス スケジュールによってもたらされる変動が軽減され、トランスミッションが長期間にわたってより安定した動作状態に保たれます。
メンテナンス指向の設計の選択
- トランスミッションエンクロージャを分解せずに成形金型にアクセスできるようにします。
- 密閉された潤滑ポイントにより、紙粉や繊維の破片への曝露が軽減されます。
- バレルインデックスにより、断続的なドライブに比べて衝撃負荷が軽減されます。
- PLC 診断は、障害の場所と状態を特定することでトラブルシューティングの時間を短縮します。
5. 材料の適合性とバリア性能
この機械は、両方のモデル バリアントで、260 ~ 400 GSM 範囲のシングル PE、ダブル PE、および PLA コート紙ストックを受け入れます。この材料範囲は、実際のボウル用途の範囲にわたるため、重要です。この範囲の下限にある軽いストックは、乾燥した内容物や水分の少ない内容物に適していますが、重いストックやダブル PE または PLA コーティングは、ドレッシングの入ったサラダ、ソースの入った穀物ボウル、継ぎ目や底の半径に持続的な湿気の圧力がかかる冷蔵ミールプレップ形式に対応しています。
ブランドが繊維回収の流れに沿った堆肥化可能なバリアソリューションを模索するにつれて、PLA コート紙の重要性がますます高まっています。機械の成形パラメーターは、ポリエチレンと比較して PLA のわずかに異なる滑りと熱応答特性に対応するように調整できます。 PE から PLA への移行を評価する生産者は、使用する予定の特定の紙原料の成形温度、滞留時間、継ぎ目圧力を検証する必要があります。これは、コーティングの化学的性質がサプライヤーによって異なり、機械の PLC によりレシピを保存して繰り返し切り替えができるためです。
| 仕様 | XSL-2000S(ラウンドサラダボウル) | XSL-2000F(角型ペーパーボウル) |
|---|---|---|
| 紙ボウルのサイズ | 16オンス~46オンス | 16オンス~46オンス |
| 上口直径 | 160~220mm | 105~170mm |
| 底径 | 130~180mm | 105~130mm |
| 成形高さ | 45~100mm | 50~110mm |
| 機械の速度 | 60~90個/分 | 50~70個/分 |
| 機械の正味重量 | 680kg | 3,400kg |
| 電源 | 380V 50Hz 三相 | 380V 50Hz 三相 |
| 定格電力 | 30kW | 30kW |
| 圧縮空気 | 0.6~0.8MPa | 0.6~0.8MPa |
| 機械サイズ | L4500×W1600×H2060mm | L2850×W1650×H2250mm |
| 紙のグラム | 260 – 400 GSM (シングル/ダブル PE/PLA) | 260 – 400 GSM (シングル/ダブル PE/PLA) |
6. スリーブおよび検査システムとの統合
ボウル成形機が、成熟した生産施設内で孤立して稼働することはほとんどありません。このプラットフォームは XSL-1500TW スリーブ アプリケーターへの接続をサポートしており、二重壁またはリップル壁ボウルの製造が可能です[参照:4]。二重壁構造により断熱性と構造剛性が向上し、リップルウォール形状により、ブランドが優れたポジショニングに使用する熱性能と独特の触感のある表面の両方が追加されます。下流にスリーブ アプリケーターを追加できるということは、ベース成形アセットを複製することなく、同じ成形プラットフォームで単壁製品ラインと二重壁製品ラインの両方に対応できることを意味します。
オプションの視覚検査を統合して、自動品質検出を行うこともできます[参考:5]。目視検査は、完成したボウルが梱包に届く前に継ぎ目のずれ、コーティングのスキップ、または寸法のずれを検出できるため、印刷されたグラフィックや重要な寸法公差のあるボウルの場合に特に価値があります。厳格な包装仕様を備えたフードサービス チェーンを供給する業務の場合、この検査レイヤーは、定期的な手動サンプリングのみに依存するのではなく、文書化された品質記録を提供します。
下流の互換性経路
- XSL-1500TW スリーブ アプリケーター:単層成形から二重壁またはリップルウォール生産に移行します。
- 外観検査モジュール:寸法と印刷のずれを自動検出します。
- インターフェイスのデネストとカウント:標準の下流処理装置と互換性があります。
- PLCレシピストレージ:ボウルのサイズと材料仕様間の迅速な切り替えをサポートします。
7. パフォーマンスの境界と運用の現実
XSL-2000S の公表された速度数値は、機械速度範囲が毎分 60 ~ 90 個であることを示しており、マーケティング資料では、特定の条件下で毎分最大 120 個のコンテナを参照しています[参照:6][参照:7]。この区別は生産計画にとって重要です。より高い数値は、最適化された材料、理想的な成形条件、または特定の構成を反映している可能性があり、60 ~ 90 個/分の範囲は実用的な動作帯域を表します。プラットフォームを評価するエンジニアは、低位から中位の範囲を現実的な計画の基礎として扱い、特定の紙原料、ボウルの形状、およびコーティングの種類を使用して実際のスループットを検証する必要があります。
XSL-2000F 角型構成は、50 ~ 70 個/分の別の速度範囲を備えています。角の半径と平らな側壁では異なる材料の流れと継ぎ目の制御が必要になるため、正方形の成形では円形の成形と比較して追加の幾何学的制約が発生します。機械のより重い正味重量 (F バージョンでは 3,400 kg、S バージョンでは 680 kg) は、正方形のボウル形状に必要な、より充実した成形構造を反映しています。これらの違いは欠点ではありません。これらはエンジニアリング上のトレードオフであり、製造チームは構成にコミットする前に、実際の製品構成と照らし合わせてマッピングする必要があります。
運用評価チェックリスト
- 材料の検証:選択した紙質とコーティングが 260 ~ 400 GSM の範囲内にあり、シングル/ダブル PE または PLA の互換性ウィンドウ内にあることを確認します。
- 工具の切り替え:ボウルのサイズ間、または円形モデルと正方形モデルの間で切り替える場合は、金型と成形ツールの変更を計画してください。
- エア供給の安定性:一貫した成形と排出をサポートするために 0.6 ~ 0.8 MPa の圧縮空気を維持します。
- 電力インフラ:380 V 50 Hz の三相電源と 30 kW の定格電力容量を確認します。
- ダウンストリーム同期:スリーブの適用および検査モジュールのタイミングが、理論上の最大値ではなく実際の出力速度に合わせて設定されていることを確認します。
8. よくある質問
XSL-2000S と XSL-2000F の主な違いは何ですか?
ハードウェアを変更せずに、機械で PLA コート紙を使用できますか?
この機械は二重壁ボウルの生産をどのようにサポートしていますか?
オペレーターはどのようなメンテナンス要件を予期する必要がありますか?
印刷されたボウルの品質管理に目視検査は利用できますか?
結論: ファイバーボウル生産の現実に基づいて構築されたプラットフォーム
食品サービス用パッケージのプラスチックからファイバーへの移行は、単純な素材の交換ではありません。それには、新たなボトルネックを生じさせることなく、バリアコート紙を処理し、長時間の製造でも寸法規律を維持し、下流のスリーブや検査と統合できる成形プラットフォームが必要です。のXSL-2000S/XSL-2000F サラダボウルマシン/スクエアペーパーボウルマシンは、円形および四角形のボウル形式間で制御ロジック、衛生分離、材料の互換性を共有するデュアルモデル アーキテクチャを通じてこれらの現実に対応します。ボウル形状全体にわたる柔軟性が生の速度と同じくらい重要である生産環境では、このプラットフォームは、別のジョブに適応した単一目的のカップフォーマーではなく、構造的に一貫した出発点を提供します。
このプラットフォームを評価するメーカーは、製品構成、材料仕様、下流機器の明確なマップから始める必要があります。マシンの PLC レシピ、モジュール式スリーブと検査オプション、および伝送ゾーンからの製品ゾーンの分離はすべて、段階的な導入パスをサポートします。食品サービスや小売チャネルでは繊維ベースのサラダボウルがプラスチックに取って代わられ続けているため、フォーマットの変更やコーティングの進歩に合わせて進化できる成形システムの価値は、今後も生産戦略の中心となるでしょう。
成形能力を持続可能性目標および大量の食品サービスの仕様に合わせようとしているエンジニアリング チームにとって、次のステップは直接技術的な会話です。ゴールデンカップXSL-2000S と XSL-2000F の両方のバージョンの材料試験、ツール構成、統合計画をサポートするアプリケーション エンジニアリング リソースを維持します。要件が円形ボウルのスループット、四角形ボウルの体積効率、またはスリーブと外観検査を備えた複合ラインのいずれであっても、プラットフォームのアーキテクチャは再構築ではなく構成できるように設計されています。